

Утилизация твердых отходов с извлечением ресурсов: заводы и поставщики 2026
2026-08-11
- Утилизация твердых отходов с извлечением ресурсов: Технологии и рынки 2026 года
- Суть и принципы утилизации твердых отходов с извлечением ресурсов
- Технологические линии и оборудование для переработки 2026
- Экономическая модель и рентабельность проектов
- Как выбрать поставщика и оборудование: Критерии оценки
- Сравнение технологий переработки: Механическая vs Термическая
- Отраслевые сценарии применения и технические нюансы
- Типичные ошибки при проектировании и эксплуатации
- Правовое регулирование и стандарты в 2026 году
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупкам
Утилизация твердых отходов с извлечением ресурсов: Технологии и рынки 2026 года
Утилизация твердых отходов с извлечением ресурсов — это комплексный промышленный процесс трансформации техногенных и бытовых отходов во вторичное сырье, энергетические носители или строительные материалы. В условиях дефицита природных ресурсов и ужесточения экологических норм к 2026 году данный подход стал не просто альтернативой захоронению, а экономически обоснованной необходимостью для промышленных предприятий. Современные установки позволяют извлекать до 95% полезных компонентов из смешанных потоков ТКО (твердых коммунальных отходов) и промышленных шламов, минимизируя объем направляемого на полигоны балласта.
Ключевая ценность технологии заключается в создании замкнутого цикла производства. Вместо линейной модели «добыча-производство-свалка» внедряется циклическая экономика, где отходы одного предприятия становятся сырьем для другого. Для инвесторов и главных инженеров это означает снижение операционных затрат на логистику и оплату экологических сборов, а также получение дополнительного revenue stream от продажи вторичных гранул, RDF-топлива или металлолома. Выбор оборудования и подрядчиков в 2026 году требует глубокого понимания не только механики процессов, но и химического состава перерабатываемых фракций, что напрямую влияет на рентабельность проекта.
Суть и принципы утилизации твердых отходов с извлечением ресурсов
Традиционное понимание утилизации часто сводится к сжиганию или компостированию. Однако утилизация твердых отходов с извлечением ресурсов подразумевает более глубокую сепарацию и физико-химическую обработку. Базовый принцип строится на гетерогенности мусорного потока: любой поток отходов содержит фракции, имеющие рыночную стоимость (металлы, пластики, стекло, органика), и инертные компоненты.
Процесс начинается с предварительной сортировки, где удаляются крупные негабаритные предметы и опасные отходы. Далее следует дробление и грохочение для выравнивания размера частиц. На этом этапе критически важна точность настройки оборудования. Слишком крупное дробление снижает эффективность последующей сепарации, а слишком мелкое приводит к чрезмерному пылеобразованию и потерям материала в виде шлама.
Основная стадия — сепарация. Здесь применяются различные физические свойства материалов:
- Магнитная сепарация: извлечение черных металлов (сталь, чугун).
- Вихретоковая сепарация: выделение цветных металлов (алюминий, медь).
- Оптическая сортировка (NIR-сенсоры): идентификация типов полимеров (PET, HDPE, PP) по спектру отражения.
- Балистическая и воздушная сепарация: разделение легких (пленка, бумага) и тяжелых (стекло, камни) фракций.
После выделения ценных фракций остаток (так называемый «хвост») подвергается дальнейшей переработке. Органическая часть направляется на анаэробное сбраживание с получением биогаза, а высококалорийные неперерабатываемые остатки прессуются в RDF-топливо (Refuse Derived Fuel) для цементных печей или ТЭЦ. Таким образом, утилизация твердых отходов с извлечением ресурсов максимизирует полезный выход из каждого килограмма входящего сырья.
Технологические линии и оборудование для переработки 2026
Рынок оборудования в 2026 году характеризуется высокой степенью автоматизации и интеграцией элементов Industry 4.0. Ручная сортировка практически исчезла из эффективных бизнес-моделей из-за роста стоимости труда и требований к гигиене труда. Современные заводы представляют собой конвейерные системы, управляемые единым SCADA-комплексом.
Ключевые узлы технологической линии
1. Приемный бункер и питатель: Обеспечивают равномерную подачу сырья. Важный параметр здесь — устойчивость к абразивному износу. Использование стали марки Hardox или нанесение керамических покрытий увеличивает межремонтный интервал в 3-4 раза.
2. Дробильные комплексы: Для ТКО чаще используются двухвальные тихоходные shredder-дробилки, которые режут материал, а не разрывают его. Это снижает энергопотребление и уменьшает образование пыли. Мощность таких установок варьируется от 75 кВт для малых линий до 400 кВт для промышленных гигантов.
3. Системы оптической сортировки: Сенсоры ближнего инфракрасного диапазона (NIR) способны идентифицировать до 12 видов пластика и бумаги со скоростью потока до 2-3 метров в секунду. Точность распознавания в 2026 году достигает 98-99%, однако она сильно зависит от степени загрязнения материала (влажность, наличие этикеток, пищевых остатков).
4. Пресс-подборщики и брикетировщики: Финальная стадия упаковки вторсырья. Гидравлические прессы создают кипы плотностью до 600-800 кг/м³, что критически важно для оптимизации логистических расходов при транспортировке на заводы-рециклеры.
Интеграция этих узлов требует тщательного инженерного расчета пропускной способности. «Узкое горлышко» в любом из этапов парализует всю линию. Например, если дробилка выдает 10 тонн в час, а оптический сепаратор способен обработать только 8 тонн, возникнет затор, ведущий к остановке оборудования и аварийным ситуациям.
Экономическая модель и рентабельность проектов
Внедрение системы, где утилизация твердых отходов с извлечением ресурсов является основным процессом, требует значительных CAPEX (капитальных затрат). Однако OPEX (операционные затраты) при грамотно спроектированной линии оказываются ниже, чем затраты на традиционное захоронение, особенно с учетом растущего экологического налога.
Доходная часть формируется из нескольких источников:
- Продажа вторичных полимеров (флекс, гранула).
- Реализация черного и цветного металлолома.
- Продажа RDF-топлива промышленным потребителям.
- Производство технического грунта или компоста (при наличии биологической стадии).
- Экономия на плате за размещение отходов на полигонах.
Срок окупаемости современных заводов в России и странах СНГ в 2026 году составляет в среднем 3-5 лет. Этот показатель зависит от тарифной политики региона, качества входящего сырья и эффективности сбыта вторичной продукции. Важно отметить, что качество вторсырья напрямую коррелирует с чистотой входного потока. Смешанные отходы без предварительной сортировки у источника дают на выходе продукт низкого качества («грязный» пластик), который сложно реализовать по высокой цене.
Инженерный опыт показывает, что наиболее рентабельными являются гибридные модели, сочетающие механическую переработку с термической утилизацией хвостов. Чисто механические линии часто сталкиваются с проблемой накопления неперерабатываемых остатков, которые все равно приходится вывозить на полигон, неся двойные расходы.
Как выбрать поставщика и оборудование: Критерии оценки
Выбор подрядчика для строительства завода по переработке — это стратегическое решение. Ошибка на этапе проектирования может стоить миллионы рублей в виде простоев и недополученной прибыли. При оценке предложений необходимо руководствоваться следующими техническими и коммерческими критериями.
Техническая компетенция и адаптивность
Поставщик должен предоставлять не просто каталог оборудования, а инженерное решение под конкретный морфологический состав отходов вашего региона. Состав ТКО в Москве, Новосибирске и Краснодаре существенно различается по влажности, содержанию органики и типу упаковки. Универсальные решения «из коробки» часто работают неэффективно. Требуйте проведения пилотных тестов на реальном сырье заказчика.
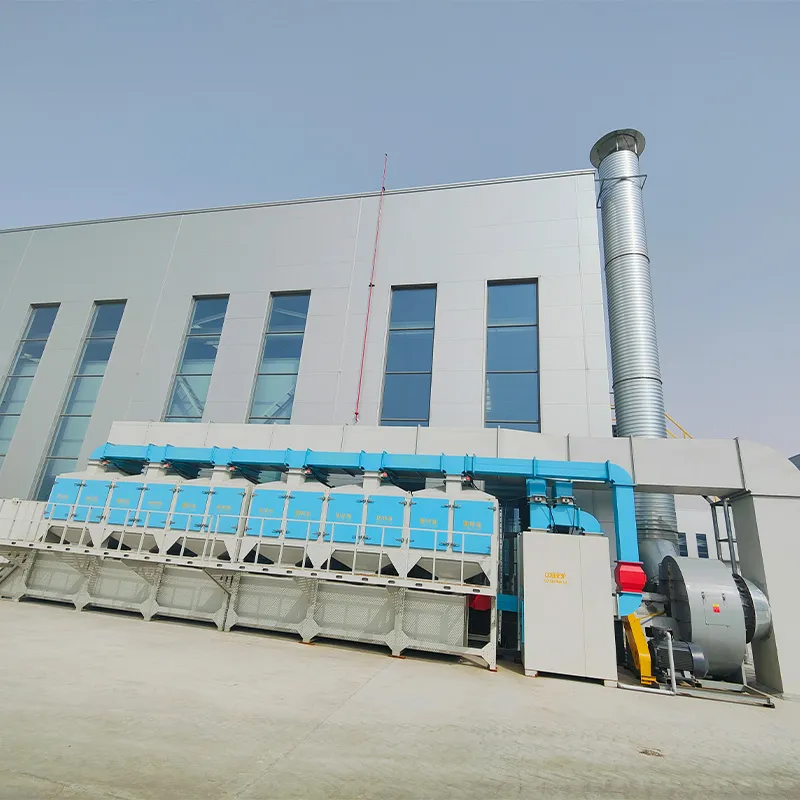
Именно такой комплексный, научно обоснованный подход реализует ООО «Аньцю Кэхуа окружающая технология». Будучи научно-техническим и сервисно-ориентированным предприятием, основанным в 2008 году в провинции Шаньдун (Китай), компания зарекомендовала себя как надежный интегратор экологических решений. С уставным капиталом в 20 миллионов юаней и общим объемом инвестиций в 100 миллионов юаней, «Аньцю Кэхуа» располагает мощной производственной базой и штатом из 239 специалистов, включая 20 старших инженеров.
В отличие от простых поставщиков оборудования, «Аньцю Кэхуа» предлагает полный цикл услуг: от фундаментальных исследований и проектирования до производства, монтажа и пусконаладки. Их философия «под ключ» гарантирует, что технологическая линия будет адаптирована именно под ваши задачи, будь то очистка сточных вод, контроль промышленных выбросов или комплексная утилизация отходов. Наличие собственной производственной базы позволяет компании контролировать качество на всех этапах — от входного контроля комплектующих до финальных испытаний, что критически важно для долгосрочной надежности оборудования в условиях интенсивной эксплуатации.
Сервисная поддержка и наличие запчастей
В условиях санкционных ограничений и логистических сложностей 2026 года критически важно наличие склада запасных частей в РФ или странах ЕАЭС. Износ режущих валов, сит и ремней — неизбежный процесс. Время реакции сервиса на аварию не должно превышать 24-48 часов. Отсутствие локального сервиса делает зависимость от зарубежных поставщиков фатальной для непрерывности бизнеса.
Компания «Аньцю Кэхуа окружающая технология» уделяет особое внимание постпродажному обслуживанию, рассматривая его как часть долгосрочного партнерства. Их сервисная модель включает не только поставку запчастей, но и экологический консалтинг, обучение персонала и техническую поддержку при модернизации систем. Такой подход минимизирует риски простоев и обеспечивает стабильную работу оборудования на протяжении всего жизненного цикла.
Энергоэффективность
Обращайте внимание на удельное энергопотребление на тонну переработанного сырья. Современные частотные преобразователи и рекуперативные системы позволяют снизить затраты на электроэнергию на 15-20%. В долгосрочной перспективе это существенная статья экономии.
Гарантийные обязательства и KPI
В договоре должны быть четко прописаны гарантийные показатели: процент извлечения целевых фракций, чистота полученного продукта, время наработки на отказ. Избегайте формулировок «примерно» или «около». Инженерная точность требует цифр: «Извлечение ПЭТ-бутылок не менее 92% при чистоте фракции не менее 98%».
Сравнение технологий переработки: Механическая vs Термическая
Для принятия обоснованного решения необходимо сравнить основные подходы. Ниже приведена таблица сравнения механической переработки с извлечением ресурсов и мусоросжигания (WtE – Waste to Energy).
| Параметр | Механическая переработка (MRF) | Термическая утилизация (WtE) |
|---|---|---|
| Основной продукт | Вторичное сырье (пластик, металл, стекло) | Электроэнергия, тепло, зола |
| CAPEX (Капитальные затраты) | Средний / Высокий | Очень высокий |
| OPEX (Операционные затраты) | Средний (обслуживание, сортировка) | Высокий (фильтрация, обслуживание котлов) |
| Экологический след | Низкий (снижение добычи нового сырья) | Средний (выбросы CO2, необходимость очистки газов) |
| Требования к сырью | Желательна предварительная сортировка | Может работать с несортированными отходами |
| Срок окупаемости | 3-5 лет | 7-10 лет и более |
| Гибкость масштаба | Высокая (модульные решения) | Низкая (только крупные объекты) |
Инженерная рекомендация: Для большинства регионов оптимальным является комбинированный подход. Сначала извлекаются все возможные вторичные ресурсы через механическую сортировку, а оставшийся высококалорийный «хвост» направляется на RDF-брикетирование или сжигание. Чистое сжигание без извлечения ресурсов сегодня считается экономически неэффективным из-за потери ценных материалов.
Отраслевые сценарии применения и технические нюансы
Рассмотрим два реальных сценария внедрения технологий, чтобы продемонстрировать специфику утилизации твердых отходов с извлечением ресурсов в разных отраслях.
Сценарий 1: Переработка промышленных отходов машиностроения
Предприятие производит металлические детали и использует большое количество упаковочных материалов (стрейч-пленка, картон, деревянные поддоны) и СОЖ (смазочно-охлаждающие жидкости).
- Задача: Утилизация стружки, обрезков металла и загрязненной тары.
- Решение: Установка центрифуг для отжима СОЖ из стружки, гидравлических прессов для картона и шредеров для дерева.
- Параметры: Центрифуга мощностью 15 кВт позволяет снизить остаточное содержание масла в стружке до 3-5%, что повышает цену лома на 15-20%. Пресс для картона производительностью 5 тонн/час снижает объем отходов в 10 раз.
- Экономический эффект: Возврат СОЖ в цикл, продажа чистой металлической стружки как ценного сырья, экономия на вывозе деревянных отходов.
Сценарий 2: Муниципальный сортировочный комплекс (МСК)
Переработка потока ТКО от населения численностью 200 000 человек.
- Задача: Извлечение вторсырья из смешанного потока.
- Решение: Линия производительностью 20-25 тонн/час с барабанным грохотом (для отсева органики и земли), магнитным сепаратором, оптическим сепаратором пластиков и ручным контролем качества.
- Параметры: Барабанный грохот с ячейкой 80-100 мм отделяет до 40% органической фракции. Оптический сепаратор выделяет 3-4 вида пластика. Производительность линии ограничена скоростью ручной досортировки (если она есть) и емкостью бункеров накопления.
- Проблема: Высокая влажность органики в осенне-весенний период снижает эффективность оптической сортировки. Требуется установка систем обдува и виброгрохотов для очистки пленки.
Типичные ошибки при проектировании и эксплуатации
Даже передовое оборудование не гарантирует успеха, если допущены ошибки на этапе интеграции. Вот наиболее частые проблемы, с которыми сталкиваются операторы заводов:
- Игнорирование морфологии отходов: Проектирование линии под «средние» показатели без учета сезонных колебаний (например, рост объема упаковки после Нового года или сезонных фруктов летом). Это приводит к завалам на конвейерах.
- Недостаточная защита от износа: Использование обычных сталей в зонах высокого абразивного воздействия (дробилки, chute-желоба). Результат — сквозные пробоины и простои на сварку каждые 2-3 недели.
- Отсутствие системы пожаротушения: Самовозгорание литиевых батарей или тлеющей органики в бункерах накопления — реальная угроза. Отсутствие искрогасителей и систем раннего обнаружения дыма может привести к полному уничтожению завода.
- Неверный расчет логистики внутри цеха: Узкие проезды для погрузчиков, неудобное расположение бункеров. Внутренняя логистика съедает до 30% времени операционного персонала.
Совет эксперта: Всегда закладывайте запас пропускной способности оборудования на уровне 15-20% выше пиковых нагрузок. Это «буфер безопасности», который позволит работать стабильно даже при ухудшении качества входящего сырья.
Правовое регулирование и стандарты в 2026 году
Деятельность по утилизации жестко регламентирована. В России и странах ЕАЭС необходимо соблюдение следующих норм:
- ГОСТ Р 59060-2020: Общие требования к системам менеджмента качества для организаций по обращению с отходами.
- СанПиН: Требования к санитарной охране территорий и помещений сортировочных станций.
- Лицензирование: Деятельность по сбору, транспортированию, обработке, утилизации, обезвреживанию, размещению отходов I-IV классов опасности подлежит лицензированию.
- РОП (Расширенная ответственность производителя): Участие в системе РОП позволяет получать субсидии и компенсировать затраты на инфраструктуру за счет экосбора.
Важно следить за изменениями в законодательстве, касающимися запрета на захоронение отдельных видов отходов (макулатура, стекло, металл, пластик). К 2026 году список запрещенных к захоронению фракций расширился, что делает инвестиции в сортировку безальтернативным вариантом для крупных генераторов отходов.
FAQ: Часто задаваемые вопросы
В: Какова минимальная рентабельная мощность завода по переработке?
О: Экономический порог входа для полноценного MRF (Material Recovery Facility) начинается от 10-15 тысяч тонн в год. Для меньших объемов целесообразнее использовать модульные сортировочные комплексы или передавать отходы на региональные хабы.
В: Можно ли перерабатывать грязный пластик?
О: Да, но это требует установки моечных комплексов (флотационных ванн, центрифуг сушки). Мойка увеличивает CAPEX на 30-40% и значительно повышает расход воды и реагентов. Чистота конечного флекса должна соответствовать требованиям экструдеров.
В: Что делать с неперерабатываемыми остатками?
О: Остатки (rejects) подлежат прессованию в RDF-топливо и отправке на цементные заводы или мусоросжигательные станции. Захоронение остатков должно быть минимизировано, так как тарифы на полигоны постоянно растут.
В: Влияет ли влажность отходов на эффективность утилизации твердых отходов с извлечением ресурсов?
О: Критически влияет. Высокая влажность снижает эффективность оптической сортировки (сенсоры не считывают спектр через воду/грязь) и ухудшает качество RDF-топлива (снижается теплотворная способность). Необходима стадия подсушивания или более интенсивная механическая очистка.
Заключение и рекомендации по закупкам
Рынок переработки отходов в 2026 году переходит от стадии «пилотных проектов» к стадии промышленного масштабирования. Утилизация твердых отходов с извлечением ресурсов перестала быть имиджевой историей и стала инструментом жесткой экономической оптимизации. Предприятия, игнорирующие этот тренд, столкнутся с растущими издержками на экологические платежи и логистику захоронения.
Для успешного запуска проекта рекомендуем:
- Провести детальный аудит морфологии ваших отходов (не менее 3-х проб в разные сезоны).
- Выбирать поставщика оборудования с подтвержденным опытом реализации аналогичных проектов и развитой сервисной структурой.
- Закладывать в бюджет не только стоимость оборудования, но и затраты на монтаж, шеф-монтаж, обучение персонала и создание складского запаса запчастей.
- Рассмотреть возможность участия в государственных программах субсидирования «зеленых» технологий.
Правильно выбранная технология и надежный партнер позволят превратить статью расходов на утилизацию в источник стабильного дохода и устойчивого развития вашего бизнеса. Компании вроде ООО «Аньцю Кэхуа окружающая технология», обладающие многолетним опытом и полным циклом компетенций — от R&D до сервисного сопровождения, становятся ключевыми игроками в обеспечении этой трансформации.
Если вы планируете модернизацию существующей линии или строительство нового завода, наши инженеры готовы провести бесплатный предварительный анализ вашего потока отходов и предложить оптимальную схему переработки.
→ Получить техническое задание и расчет стоимости оборудования